En portfölj i stället för en enda metod — rätt bildteknik för varje inspektionsuppgift
Inom industriellt maskinseende är det inspektionsuppgiften som avgör den bildgivande tekniken — inte tvärtom. QuaVis kombinerar därför hela bredden av tillgänglig kamerateknik, optik och belysning och sätter samman den på nytt för varje enskild tillämpning.
Ingen enskild bildgivande teknik täcker alla inspektionsuppgifter. En spricka på en matt gjuten yta, ett gängfel på en blank skruv, en formavvikelse i mikrometerområdet och den heltäckande kontrollen av en löpande bana ställer var för sig olika krav på sensor, optik och ljus. QuaVis möter denna mångfald inte med ett standardsystem, utan med en portfölj där rätt kombination väljs ut för varje uppgift.
I praktiken innebär det: fyra klasser av bildgivande teknik som kompletterar varandra i upplösning, hastighet och informationsinnehåll. Vilken som används avgörs av detaljen — inte av produktkatalogen.
Standardmatriskameror
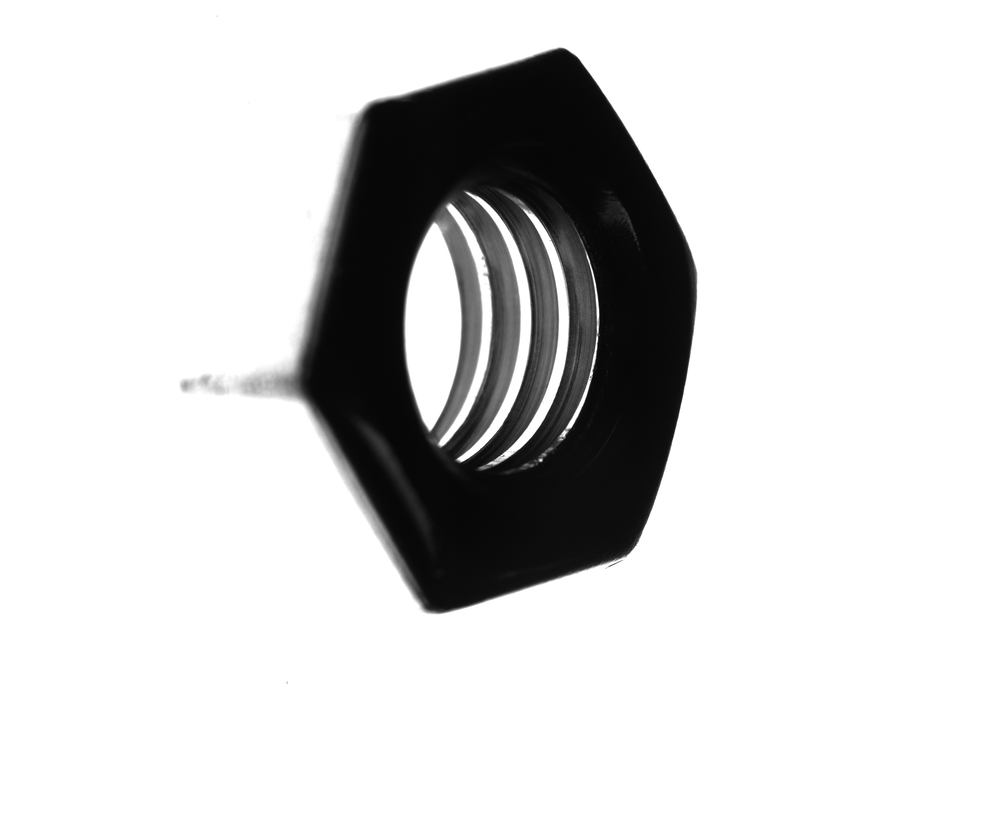
Matriskameror är utgångspunkten för de flesta inspektioner. De fångar ett fullständigt bildfält i en enda exponering — i påfallande ljus för ytegenskaper, i genomlysning för konturer och mått. Spektrat sträcker sig från kompakta sensorer till modeller med 64 megapixel och mer, när fina detaljer måste lösas upp över ett stort synfält.
Linjekameror
Linjekameror tar upp inspektionsdetaljen rad för rad medan den rör sig eller roterar under kameran. På så sätt uppstår distorsionsfria bilder av nästan valfri längd — idealiskt för ändlösa banor och för rotationssymmetriska detaljer, vars mantelyta ”rullas ut” till en plan bild.
Skannrar
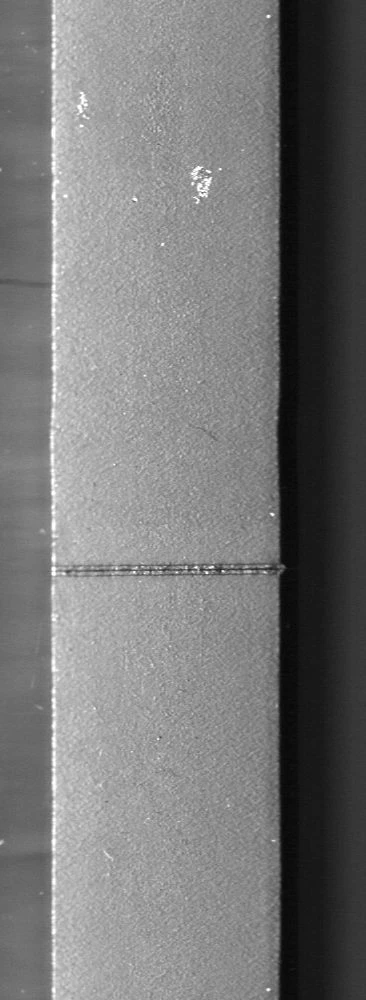
För stora eller välvda ytor används skanningstekniker där sensor och detalj befinner sig i en kontrollerad relativ rörelse i förhållande till varandra. De registrerar ytor som en enskild kamerabild inte skulle täcka med tillräcklig upplösning, och ger en jämn belysning över hela registreringsområdet.
3D-bildgivande teknik
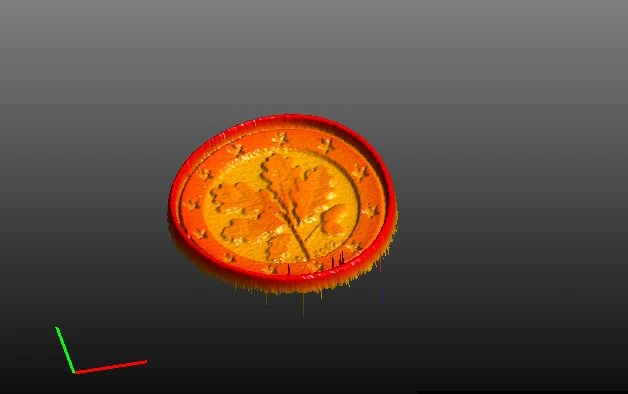
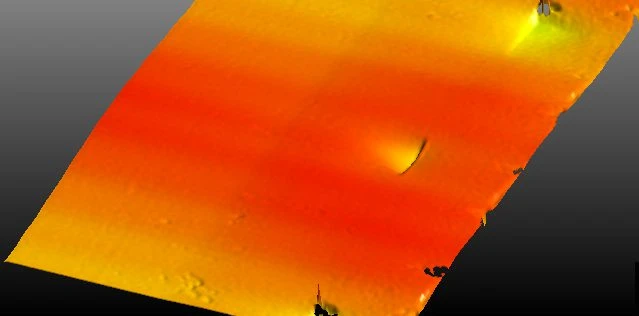
Där höjden på en detalj avgör godkänt eller underkänt räcker inte en 2D-gråskalebild. 3D-teknik mäter ytans topografi och gör präglingar, fördjupningar, skevhet och koplanaritet utvärderingsbara som verkliga höjdvärden — i stort sett oberoende av kontrast och färg.
Egen hårdvara och komponenter från tredje part fritt kombinerade
Valet av kamera är bara en del av lösningen. QuaVis kombinerar egen hårdvara med komponenter från olika tillverkare och dimensionerar varje system utifrån inspektionsuppgiften, i stället för att binda det till ett fast sortiment. Detsamma gäller optiken: den sträcker sig från det prisvärda objektivet för okritiska uppgifter till den telecentriska högteknologiska optik som för måttriktiga mätningar ger en distorsionsfri, avståndsoberoende avbildning.
Utvecklingsdjup där standard inte räcker
Där standardkomponenter når sina gränser utvecklar och tillverkar QuaVis själv — så att kamera, ljus och styrning arbetar som ett samordnat system och inte som löst kopplade enskilda delar.
- Egna belysningar — vid behov applikationsspecifikt tillverkade, avstämda mot geometri, material och felbild.
- Egen Linux-baserad controller — QuaVis-controllern förbinder bildbehandling och mekanik i realtid, från utvärderingsresultat till åtgärd.
- Egen blixtstyrning — synkroniserar belysning och bildupptagning exakt med takten, en förutsättning för skarpa bilder vid hög detaljhastighet.
Skräddarsytt i stället för inköpt
Vilken kombination av sensor, optik, ljus och utvärdering som är rimlig framgår av detaljen, felbilden och den krävda takttiden. Eftersom QuaVis behärskar alla fyra teknikklasser och kompletterar med egen hårdvara vid behov, kan bildgivningen skräddarsys exakt efter uppgiften — från den enkla manuella inspektionsplatsen till inline-inspektion med 2 000 delar per minut vid noggrannheter ned i mikrometerområdet.
Se vilken bildgivning som passar din inspektionsuppgift — prata med våra ingenjörer.